

एचडीपीई बट फ्यूजन मशीन को सही तरीके से कैसे संचालित करें?
परिचय
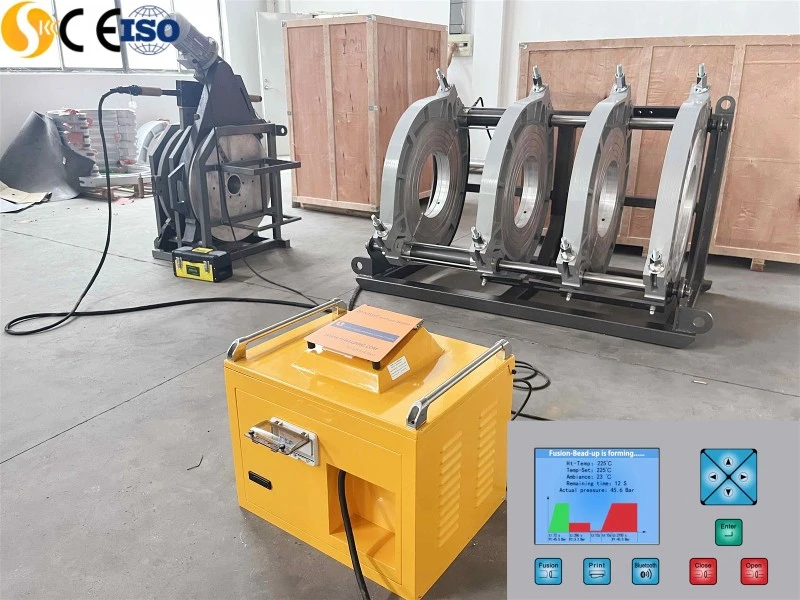
जल आपूर्ति, गैस वितरण और औद्योगिक पाइपिंग सिस्टम के लिए एचडीपीई पाइपों को जोड़ने के लिए बट फ्यूजन वेल्डिंग सबसे आम और विश्वसनीय तरीका है। भी साथउच्च गुणवत्ता वाले बट फ़्यूज़न उपकरण, अनुचित संचालन से कमजोर जोड़, छिपे हुए रिसाव के जोखिम और परियोजना अस्वीकृति हो जाएगी। एक पेशेवर बट फ़्यूज़न मशीन निर्माता के रूप में, सेमिन आपको संपूर्ण मानक ऑपरेशन वर्कफ़्लो के बारे में बताएगा ताकि ऑपरेटरों को पाइप फ़्यूज़न को सुरक्षित और सही ढंग से पूरा करने में मदद मिल सके।
ऑपरेशन-पूर्व निरीक्षण एवं तैयारी
कोई भी वेल्डिंग कार्य शुरू करने से पहले उपकरण और वर्कपीस की पूरी जांच कर लें। सबसे पहले, बट फ़्यूज़न मशीन का निरीक्षण करें: खरोंच, संदूषण या ऑक्सीकरण के लिए हीटिंग प्लेट की सतह की जाँच करें; हाइड्रोलिक सिस्टम को सत्यापित करें, क्लैंपिंग जबड़े और कटर सामान्य रूप से काम करते हैं। बचे हुए प्लास्टिक को हटाने के लिए हीटिंग प्लेट को गैर-बुने हुए कपड़े से साफ करें। एचडीपीई पाइपों के लिए, पाइप के सिरों को सपाट काटें, पाइप की सतह पर गंदगी, ग्रीस और ऑक्साइड की परत हटा दें। सुनिश्चित करें कि पाइप समान सामग्री ग्रेड और दीवार की मोटाई के हों। ऑन-साइट ऑपरेटरों के लिए सुरक्षात्मक दस्ताने और सुरक्षा गियर तैयार करें।

एचडीपीई पाइपों को दबाना और संरेखित करना
दो पाइप अनुभागों को मशीन क्लैंप में रखें। पाइपों को मजबूती से ठीक करने के लिए जबड़ों को कस लें। पाइप के दोनों सिरों को मशीन में डालने के लिए फेसिंग कटर का उपयोग करें जब तक कि दोनों सतहें पूरी तरह से सपाट और समानांतर न हो जाएं। गलत संरेखण को कम करने के लिए पाइपों को समायोजित करें। पाइप दीवार की मोटाई का बेमेल मिलान पाइप दीवार की मोटाई के 10% से अधिक नहीं होना चाहिए, जो आईएसओ 21307 और डीवीएस 2207 मानकों के लिए आवश्यक है। अच्छा संरेखण एक मजबूत संलयन जोड़ की नींव है।

ताप चरण
गर्म प्लेट को दोनों तैयार पाइप सिरों के बीच डालें। हीटिंग प्लेट के खिलाफ पाइप के सिरों को कसकर दबाने के लिए निर्दिष्ट दबाव लागू करें। तब तक गर्म करते रहें जब तक कि पाइप के सिरे एक समान पिघला हुआ मनका न बना लें। हीटिंग प्लेट को जल्दी बाहर न निकालें या पाइप सामग्री को ज़्यादा गरम न करें। ज़्यादा गरम करने से एचडीपीई सामग्री ख़राब हो जाएगी और जोड़ों की ताकत कम हो जाएगी। आप मानक विनिर्देशों के अनुसार पाइप के व्यास और दीवार की मोटाई के अनुसार हीटिंग का समय और तापमान निर्धारित कर सकते हैं।
हीटिंग प्लेट और फ्यूजन जॉइनिंग स्विच करें
एक बार हीटिंग समाप्त हो जाने पर, तुरंत हीटिंग प्लेट को बाहर निकालें। फिर अनुशंसित संलयन दबाव के तहत पिघले हुए पाइप के दोनों सिरों को एक साथ दबाएं। पिघली हुई सतह को समय से पहले ठंडा होने से बचाने के लिए यह संक्रमण अनुमत स्विच समय के भीतर समाप्त होना चाहिए। संपूर्ण शीतलन अवधि के दौरान वेल्डिंग दबाव बनाए रखें। पूर्ण शीतलन से पहले दबाव न छोड़ें या पाइपों को न हिलाएँ।
ठंडा करना एवं डिमोल्डिंग करना
ठंडा करने का समय पाइप के आकार और दीवार की मोटाई पर निर्भर करता है। शीतलन निरंतर दबाव में होना चाहिए। जोड़ पर पानी डालकर कभी भी ठंडा करने में तेजी न लाएं, तेजी से ठंडा करने से आंतरिक तनाव और दरार का खतरा हो सकता है। पूर्ण शीतलन चक्र के बाद, क्लैंप को छोड़ दें और वेल्डेड पाइप असेंबली को बाहर निकालें।

वेल्ड के बाद दृश्य निरीक्षण
जोड़ के दोनों ओर वेल्डेड बीड की जाँच करें। मनका सतत, एकसमान और सममित होना चाहिए। कोई दरार, बुलबुले या आंशिक पिघलने का दोष नहीं। निर्माण ट्रैसेबिलिटी के लिए हीटिंग तापमान, समय, दबाव और शीतलन अवधि सहित रिकॉर्ड वेल्डिंग पैरामीटर, विशेष रूप से गैस और नगरपालिका पाइपलाइन परियोजनाओं के लिए।

मुख्य सुरक्षा एवं संचालन नोट्स
- जलने से बचाने के लिए कभी भी गर्म हीटिंग प्लेट को सीधे न छुएं
- कार्य क्षेत्र को ज्वलनशील पदार्थों से दूर, साफ रखें
- विभिन्न एचडीपीई पाइप विशिष्टताओं के लिए आईएसओ, एएसटीएम और डीवीएस मानक मापदंडों का पालन करें
- बट फ्यूजन मशीन की हीटिंग प्लेट, हाइड्रोलिक सिस्टम और कटर का नियमित रखरखाव करें
निष्कर्ष
सही बट फ़्यूज़न ऑपरेशन मानकीकृत चरणों, सटीक पैरामीटर नियंत्रण और सावधानीपूर्वक निरीक्षण का एक संयोजन है। सैमिन काबट फ्यूजन मशीनें, अर्द्ध स्वचालितऔरपूरी तरह से स्वचालित मॉडल, ऑपरेटरों को स्थिरता हासिल करने में मदद करेंएचडीपीई पाइप जोड़. यदि आपको अपने पाइपिंग प्रोजेक्ट के लिए उपकरण चयन या ऑन-साइट संचालन मार्गदर्शन की आवश्यकता है, तो बेझिझक हमारी टीम से संपर्क करें।
संदर्भ
आईएसओ 21307: प्लास्टिक पाइपिंग सिस्टम - पॉलीथीन (पीई) पाइप और फिटिंग के लिए बट फ्यूजन जोड़
डीवीएस 2207, थर्मोप्लास्टिक पाइप और मोल्डेड फिटिंग की वेल्डिंग